
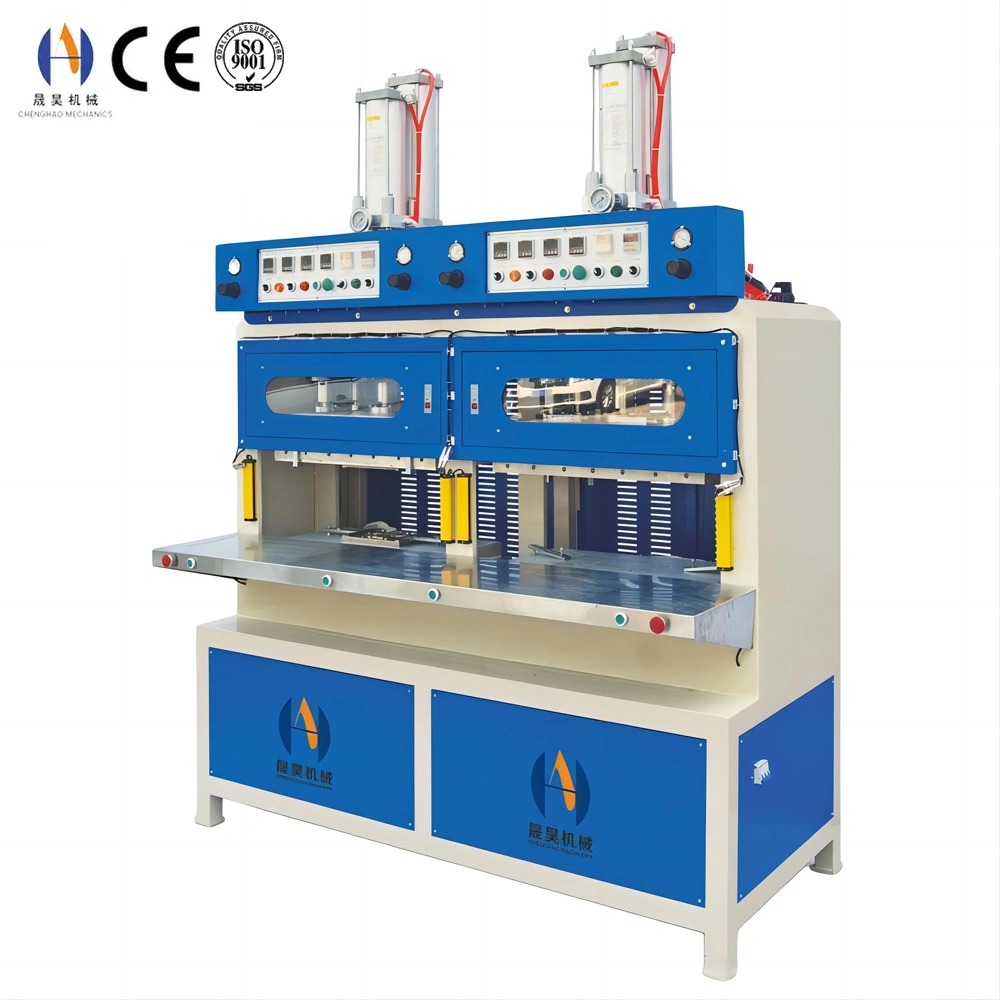
Machine à moulage : Guide technique du formage industriel
Une machine à moulage applique une chaleur, une pression et un temps contrôlés pour transformer le polymère brut, le caoutchouc ou le matériau composite en composants tridimensionnels finis. Chenghao Machinery fabrique trois familles principales de moules — machines à presse hydraulique à chaud, machines à formage haute fréquence et machines à forme par cloques — couvrant toute la gamme des applications industrielles de moulage, du prototype à la production de masse.
Comparaison de la technologie des machines à moulage
| Machine Type | Principe de formation | Plage de pression | Temps de cycle typique | Applications principales |
|---|---|---|---|---|
| Presse à chaud hydraulique | Chaleur + compression hydraulique | 5 à 300 tonnes | 60–300 s | Plastification en caoutchouc, thermodurcissance, composite |
| Formage à haute fréquence | Chauffage diélectrique + pression d’électrode | 0,5 à 20 tonnes | 5–30 s | Soudage en PVC, étanchéité en coquille, étanchéité par ampoules |
| Formation de blister | Chaleur radiante + vide/pression | Jusqu’à 6 bars | 6–20 s | Plateaux d’emballage, coquilles, ampoules d’exposition |
| Small Hot Press | Chauffage électrique + pince hydraulique | 1 à 20 tonnes | 30–120 s | Tests en laboratoire, petites pièces, prototypage |
Paramètres de procédé par type de matériau
| Matériel | Méthode de moulage | Température | Pression | Retrait typique |
|---|---|---|---|---|
| Caoutchouc naturel (NR) | Moulage par compression | 150–170°C | 10–20 MPa | 1,5–3,0 % |
| EPDM / caoutchouc siliconique | Moulage par compression | 160–180°C | 8–18 MPa | 1,5–2,5 % |
| PVC (rigide / flexible) | Formage HF / pressage à chaud | 120–160°C | 1–8 MPa | 0,3–0,6 % |
| Fibre de carbone / GFRP | Moulage par compression | 130–180°C | 5–20 MPa | 0,1–0,3 % |
| EVA / mousse | Pressage à chaud | 155–175°C | 5–15 MPa | 30–50 % (conçu) |
| SMC / BMC thermodurcissage | Moulage par compression | 140–165°C | 5–15 MPa | 0,0–0,3 % |
Critères de sélection des machines à moulage
Choisir la bonne machine à mouler nécessite d’adapter cinq paramètres clés à vos besoins de production :
- Force de serrage : La force minimale nécessaire pour empêcher l’ouverture de la moisissure sous la pression interne de formage. Calculez : la pression maximale de cavité (MPa) × la surface de la partie projetée (cm²) × facteur de sécurité de 1,2. Un pincement sous-dimensionné provoque des éclairs ; Un serrage surdimensionné gaspille de l’énergie et met en tension les outils. Les presses chaudes de Chenghao peuvent varier de 5 à 300 tonnes pour couvrir toutes les tailles de pièces.
- Taille du plateau : La surface de travail doit accueillir l’empreinte du moule ainsi qu’un dégagement périmétrique d’au moins 50 mm de chaque côté. Les outils multi-cavités pour la production à grande échelle nécessitent des plateaux plus grands pour loger toutes les cavités sans débordement, ce qui provoque une répartition inégale de la pression.
- Plage de température et uniformité : Les plateaux chauffés électriquement des machines Chenghao atteignent une uniformité de ±3°C sur toute la surface du plateau. Pour les matériaux sensibles à la température tels que le silicone et l’EPDM, une uniformité en dessous de ±5°C est cruciale pour un durcissement cohérent et une répétabilité dimensionnelle selon les positions de la cavité.
- Lumière du jour et AVC : La lumière du jour est la distance maximale à dégagement entre les plateaux supérieurs et inférieurs ; Le courant est le déplacement de travail. La lumière du jour doit s’adapter à la hauteur du moule fermé ainsi qu’au dégagement pour l’extraction des pièces (généralement la hauteur du moule + 1,5× profondeur minimale de la pièce).
- Système de contrôle : Le contrôle programmable en plusieurs étapes permet de régler de façon indépendante la vitesse d’approche, la vitesse de moulage, la pression de formage, le temps de maintien et le temps de refroidissement pour chaque recette. Les machines Chenghao prennent en charge la mémoire PLC de 100 recettes pour un changement rapide de tâches sans saisie manuelle des paramètres.
Caractéristiques clés des machines à moule de Chenghao
- Cadre de presse guidée à quatre colonnes — les colonnes guides chromées durcies avec des bagues en bronze auto-lubrifiantes maintiennent le parallélisme à 0,05 mm sur toute la course. Un parallélisme cohérent des plaques garantit une répartition uniforme de la pression dans les cavités, essentielle pour les pièces sans flash dans les outilages en caoutchouc et composite à cavités multiples.
- Contrôle hydraulique proportionnel — système de valve servo-proportionnel permet un ramping de pression programmable avec une résolution de 0,1 MPa. Élimine la charge de choc sur le moule et la pièce lors de la fermeture, prolongeant la durée de vie de l’outil de 20 à 35 % par rapport aux systèmes hydrauliques on/off conventionnels.
- Chauffage électrique multi-zones avec PID — les éléments chauffants segmentés avec contrôleurs PID individuels maintiennent une uniformité de température de ±3°C en plateau. Chauffe rapide de température ambiante à 180°C en moins de 25 minutes, avec un algorithme PID d’auto-réglage pour une température stable sur différents cycles de travail.
- Refroidissement par eau intégré — les conduits d’eau internes dans les plateaux de presse assurent un refroidissement contrôlé après le moule pour un formage précis des pièces thermoplastiques. Refroidir de 180°C à 60°C en moins de 8 minutes élimine les dispositifs de refroidissement hors presse et réduit le temps de cycle de 25 à 40 %.
- PLC à 100 recettes avec journalisation des données — stocke des ensembles complets de paramètres de processus pour un rappel instantané des tâches. La journalisation des données en temps réel enregistre la température, la pression et le temps de cycle pour chaque cycle de production — prend en charge la documentation des processus pour les systèmes de gestion qualité ISO 9001 et IATF 16949.
- Système de moulage à changement rapide — l’interface de plateau à fente en T avec le matériel de serrage standardisé permet un changement de moule en un seul opérateur en moins de 15 minutes pour des presses jusqu’à 100 tonnes. Des serre-clips hydrauliques sont disponibles sur les CH-HP-100T et supérieurs pour un changement en moins de 5 minutes dans des environnements de production à forte intensité de mélange.
- Protection certifiée sécurité — rideaux lumineux à périmètre complet avec relais de sécurité double canal EN 13849 PLd, portes d’accès manuelles verrouillées et décharge hydraulique à pression lors de l’activation de sécurité. Certifié selon la norme de sécurité des presses hydrauliques EN 693.
FAQ
Q1 : Quelle est la différence entre le moulage par compression et le moulage par transfert dans une machine à presse à chaud ?
En moulage par compression, la matière première prépesée (blank en caoutchouc ou préforme thermodurcie) est placée directement dans la cavité ouverte du moule, et la presse se referme pour appliquer la chaleur et la pression. Le matériau ne circule qu’à l’intérieur de la cavité. Adapté aux pièces épaisses, aux outillages peu coûteux et aux matériaux à haute viscosité. En moulage de transfert, le matériau est chargé dans un pot séparé au-dessus des cavités et transféré à travers des vannes lorsque la presse se ferme, offrant un meilleur contrôle dimensionnel et une meilleure capacité de surmoulage des inserts. Les machines à presse hydraulique à chaud de Chenghao supportent les deux méthodes via différentes configurations d’outillage sans changer la machine de base.
Q2 : Comment l’uniformité de la température du plateau affecte-t-elle la qualité des pièces ?
L’uniformité de la température du plateau détermine directement la consistance de la polymérisation à travers toutes les cavités d’un outil multi-cavités. Une variation de ±10°C dans un moule en caoutchouc à 160°C signifie que les cavités au-dessus des zones froides durcissent 8 à 12 % plus lentement que les zones chaudes — ce qui entraîne des parties sous-durcies (molles, faible résistance à la déchirure) à partir de positions froides et des parties surdurcissées (cassantes, dégradation de surface) à partir de positions chaudes dans le même cycle. Le système de chauffage PID segmenté de Chenghao atteint une uniformité de ±3°C, ce qui réduit la variation des propriétés intra-moule à moins de 2 % pour la plupart des applications en caoutchouc et thermodurcissance. C’est particulièrement crucial pour les composants d’étanchéité automobile et les pièces en caoutchouc médical avec des spécifications mécaniques strictes.
Q3 : La même machine à moulage peut-elle gérer à la fois le moulage par compression en caoutchouc et le moulage en mousse EVA ?
Oui, avec des outils appropriés. Les deux procédés utilisent la même machine à base de presse à chaud hydraulique, mais nécessitent des conceptions de moules différentes : les outillages de compression en caoutchouc utilisent des blocs de cavité serrés avec des rainures de trop-plein pour le contrôle du flash, tandis que les outillages en mousse EVA utilisent des cavités scellées avec un dégagement de dilatation contrôlé pour réguler la densité de mousse. L’exigence clé de la machine pour la double utilisation est une course suffisante pour accueillir le moule en mousse EVA plus haut (qui doit disposer de lumière du jour supplémentaire pour la phase d’expansion soufflée). Chenghao peut spécifier le modèle de presse optimal pour les lignes de production combinées caoutchouc et EVA, ou recommander une configuration de machine dédiée si les deux matériaux sont utilisés à grand volume.
Q4 : Quel est le rôle du refroidissement par eau intégré dans la réduction du temps de cycle des machines de moulage ?
Dans le moulage thermoplastique sur une presse chaude, la pièce doit refroidir en dessous de sa température de distorsion thermique avant de démouler pour éviter la déformation. Sans refroidissement intégré, la presse doit attendre un refroidissement ambiant passif ou les pièces doivent être retirées vers des dispositifs de refroidissement hors presse — ce qui ajoute 60 à 180 secondes de temps mort par cycle. Les plaques refroidies à l’eau de Chenghao réduisent le temps de refroidissement en presse à 3 à 8 minutes pour les applications typiques de 150 à 180°C, éliminant complètement les appareils hors presse. Pour la formation à chaud en PVC et en polyoléfine, une réduction du temps de cycle de 25 à 40 % est normale. Le débit d’eau, la température d’entrée et la durée de refroidissement sont tous programmables dans la recette de l’API pour chaque travail. Référez-vous à la petite gamme de presse chaude pour les configurations compactes avec refroidissement intégré.
Q5 : Comment la force de serrage doit-elle être spécifiée pour éviter les dommages causés par la moisissure ?
Deux limites régissent la spécification de la force de serrage : la force minimale (pour éviter le flash) et la force maximale de sécurité pour les outillages du moule. Minimum : pression maximale dans la cavité × aire projetée × facteur de sécurité de 1,2. Maximum : déterminé par la surface de la section transversale de l’acier moulé en compression — un bloc à cavité standard en acier P20 d’une épaisseur de paroi de 30 mm peut supporter en toute sécurité une contrainte de compression de 50 à 80 MPa. Dépasser ce point provoque des fissures de moisissure, des dommages à la ligne de séparation ou une défaillance de goupille guide. Les ingénieurs de Chenghao examinent les deux limites lors de la revue de conception du moule et précisent la plage de tonnage recommandée sur le dessin du moule. L’utilisation d’une presse supérieure au maximum spécifié nécessite une vanne de limitation de pression réglée au maximum sûr pour les outillages — standard sur toutes les machines de la série CH-HP de Chenghao. Contactez l’équipe technique de Chenghao pour obtenir de l’aide sur la spécification des forces avant de commander des outillages.
Q6 : Quels sont les délais typiques pour l’approvisionnement et l’outillage des machines à moulage ?
Machines à presse à chaud standard (5–50 tonnes, platine standard) : 15–20 jours ouvrés hors atelier. Configurations à plateaux personnalisés de 50 à 150 tonnes : 25 à 35 jours ouvrés. Presses industrielles lourdes de 150 à 300 tonnes : 40 à 55 jours ouvrés. Les délais d’exécution des outils de moulage sont en parallèle : outils simples en caoutchouc à cavité unique (10 à 15 jours ouvrés), outils multicavités avec systèmes de refroidissement et d’éjection (20 à 30 jours ouvrables), outillage composite complexe ou en mousse (25 à 40 jours ouvrés). Les machines et les outillages sont conçus, fabriqués et testés simultanément en usine dans les installations de Chenghao. La documentation complète du FAT — incluant la carte de température du plateau, le certificat de parallélisme et l’impression du programme PLC — est fournie à chaque expédition de machine pour garantir la conformité aux dossiers qualité.
Obtenez un devis pour une machine à moulage à Chenghao
Partagez votre matériau, la taille de la pièce, le volume de production et la conception du moule — Chenghao Machinery recommandera la bonne configuration de machine à moule avec un prix direct en usine et une spécification technique complète.
Email : sales11@chenghaointernational.com | WhatsApp : +86 15817655869