
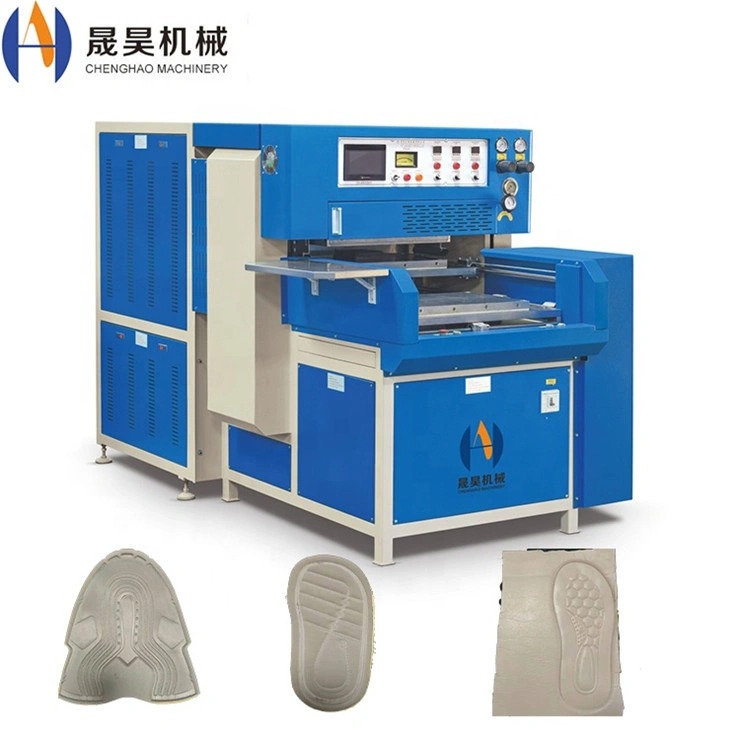
Soudage plastique : méthodes, matériaux et applications industrielles
La soudure plastique est un procédé de fabrication essentiel utilisé pour assembler de façon permanente des composants thermoplastiques dans les industries automobile, médicale, de l’emballage et de l’électronique. Contrairement à la liaison adhésive ou à la fixation mécanique, la technologie de soudage plastique crée des liaisons de fusion au niveau moléculaire dont la résistance à la traction atteint 80 à 95 % du matériau parent. Ce guide couvre les principales méthodes de soudage, la compatibilité des matériaux, les paramètres de procédé et les critères de sélection des équipements pour les environnements de production.
1. Aperçu des méthodes de soudage plastique
Les méthodes de soudage thermoplastique sont classées selon la source d’énergie utilisée pour obtenir le flux de fusion à l’interface du joint. Chaque méthode est optimisée pour des géométries spécifiques des pièces, des volumes de production et des types de matériaux. Les cinq principales méthodes industrielles sont comparées ci-dessous.
| Méthode | Source d’énergie | Temps de cycle | Résistance à la soudure | Applications typiques |
|---|---|---|---|---|
| Haute fréquence (HF) | Champ RF à 27,12 MHz | 2–8 secondes | 85–95 % des parents | Emballages en PVC, sacs médicaux, produits gonflables |
| Ultrasons | Vibrations de 20–40 kHz | 0,1–3 s | 80–92 % des parents | Boîtiers ABS, composants PP, boîtiers électroniques |
| Presse chaude / Plaque chauffante | Contact chauffé par plateau | 15–60 s | 88–95 % des parents | Tuyaux PE/PP, tableaux de bord automobiles, grands panneaux |
| Hot Melt | Pistolet adhésif chauffant | 10–30 secondes | 60–80 % des parents | Emballage, garnitures de meubles, assemblage léger |
| Étanchéité thermique | Chaleur à barre / impulsion | 1–5 secondes | 75 à 90 % des parents | Pochettes de film, blisters, emballages flexibles |
2. Compatibilité des matériaux et soudabilité
Seuls les matériaux thermoplastiques peuvent être soudés ; Les thermofixes et les élastomères (sauf s’ils sont modifiés en thermoplastique) ne sont pas soudables. La soudabilité dépend de températures de fusion compatibles, d’indices de fusion similaires et de la compatibilité des chaînes moléculaires. Le tableau ci-dessous liste les plastiques industriels les plus courants et leurs méthodes de soudage recommandées.
| Matériel | Température de fusion (°C) | HF | Ultrasons | Hot Press | Étanchéité thermique |
|---|---|---|---|---|---|
| PVC (rigide/flexible) | 160–210 | Excellent | Bien | Bien | Bien |
| ABS | 210–240 | Pauvre | Excellent | Bien | D’accord |
| PP / PE | 130–170 | Pauvre | Bien | Excellent | Excellent |
| PET / PETG | 250–270 | D’accord | Bien | Bien | Bien |
| PC (Polycarbonate) | 260–300 | Pauvre | Excellent | Bien | D’accord |
| Nylon (PA) | 220–265 | Pauvre | Bien | Bien | D’accord |
| TPU / TPE | 160–200 | Excellent | Bien | Bien | Bien |
3. Soudage plastique à haute fréquence : paramètres de procédé
Le soudage à haute fréquence est la méthode dominante pour le PVC, le TPU et les thermoplastiques polaires. Le champ électromagnétique à 27,12 MHz induit un chauffage diélectrique à l’intérieur du matériau plutôt que d’appliquer de la chaleur externe, produisant des zones de fusion uniformes avec un marquage de surface minimal. Les paramètres clés du processus sont listés ci-dessous.
| Paramètre | Répartition typique | Effet sur la soudure |
|---|---|---|
| Puissance de sortie (kW) | 3 à 60 kW | Puissance plus élevée = chauffage plus rapide ; ne doit pas dépasser le seuil d’arc |
| Temps de soudure (sec) | 0,5–8 s | Plus de temps augmente la profondeur de fusion ; Un excès de temps provoque un burn-through |
| Temps de refroidissement (sec) | 1–10 secondes | Détermine la cristallisation et la résistance finale des joints |
| Pression d’électrode (kN) | 0,5–6 kN | Assure un contact intime ; Les pressions excessives fondent |
| Écart d’électrode (mm) | 0,1–0,5 mm | Contrôle la concentration du champ ; influence la largeur et la profondeur de la couture |
| Épaisseur du matériau (mm) | 0,1–8 mm | Les matériaux plus épais nécessitent une puissance plus élevée ou un temps de soudure plus long |
4. Soudage plastique ultrasonique : paramètres de procédé
La soudure ultrasonique convertit les vibrations mécaniques à haute fréquence en chaleur par friction à l’interface du joint, permettant des temps de cycle inférieurs à la seconde pour les boîtiers thermoplastiques rigides. Le procédé est très répétable et adapté aux environnements en salle blanche car il ne nécessite aucun consommable.
| Paramètre | Système 20 kHz | Système 40 kHz | Notes |
|---|---|---|---|
| Amplitude (μm) | 20–100 μm | 10–50 μm | Amplitude plus élevée pour les polymères semi-cristallins |
| Pression de soudure (bar) | 1–6 bar | 0,5–4 bar | Optimisé par conception de joints |
| Temps de soudure (sec) | 0,1–2,0 s | 0,1–1,5 s | Temps plus court à 40 kHz en raison de vibrations de masse plus faible |
| Matériel pour cors | Titane / Aluminium | Titan | Le titane est préféré pour les sorties à haute durabilité |
| Taille maximale de la pièce | Jusqu’à 400 × 600 mm | Jusqu’à 200 × 300 mm | 20 kHz adapté aux grands ensembles |
5. Conception des joints pour le soudage plastique
La géométrie des assemblages est aussi cruciale que les paramètres de la machine pour déterminer la qualité de la soudure. Des joints mal conçus produisent des liaisons faibles et irrégulières, quels que soient les réglages de la machine. Les quatre conceptions d’articulations les plus courantes sont décrites ci-dessous.
Assemblage bout à bout
Géométrie la plus simple ; adapté à la presse à chaud et au soudage de tuyaux. Cela nécessite une préparation et un fixage précis de la surface. Résistance à la traction : 70–85 % de matériau parent.
Directeur de l’énergie
Une nervure triangulaire moulée en une seule partie concentre l’énergie ultrasonique à l’apex ; standard pour les assemblages thermoplastiques rigides. Effectif : 80–92 % parent.
Joint de cisaillement
Conception par interférence ; Le coulement de fusion s’écoule latéralement le long de la surface de cisaillement. Recommandé pour les polymères semi-cristallins (PP, PE, Nylon). Effectif : 85–95 % parent.
Rainure à languette
Géométrie auto-alignante contenant un flash de fusion à l’intérieur ; Idéal pour les joints hermétiques dans les assemblages médicaux et de manipulation des fluides. Force : 80–90 % des parents.
6. Applications industrielles
Le soudage industriel en plastique est utilisé dans tous les secteurs nécessitant des joints polymères solides, propres et reproductibles. Le tableau ci-dessous présente les principaux domaines d’application, les matériaux et les méthodes privilégiées utilisées selon les secteurs.
| Industrie | Application | Matériel | Méthode préférée |
|---|---|---|---|
| Automobile | Tableaux de bord, panneaux de portes, réservoirs de liquides, pare-soleil | PP, ABS, PC, PA | Ultrasons, presse à chaud, HF |
| Médical | Poches de perfusion, pochettes de collecte de sang, boîtiers de diagnostic | PVC, PET, PP | HF, ultrasons, étanchéité thermique |
| Emballage | Blisters, sachets flexibles, emballages en coquilles | PVC, PET, PE | HF, étanchéité thermique, formation de blister |
| Électronique grand public | Boîtiers de dispositifs, connecteurs, boîtiers de PCB | ABS, PC, PA | Ultrasons |
| Articles de sport | Balles gonflables, tentes, équipements imperméables, gants | PVC, TPU | HF |
| Construction | Géomembranes, tuyaux, membranes d’étanchéité | HDPE, PP, PVC | Presse à chaud, soudure par extrusion |
7. Guide de sélection de l’équipement
Sélectionner la bonne machine de soudage pour une chaîne de production nécessite de répondre à cinq critères techniques aux exigences de l’application.
01 — Type de matériau
Vérifiez si le matériau est polaire (PVC, TPU — soudable en HF) ou non polaire (PP, PE, ABS — nécessite une presse ultrasonique ou à chaud). Le mélange de matériaux non compatibles nécessite une promotion de l’adhésif.
02 — Géométrie des pièces
De grandes coutures plates → HF ou étanchéité thermique ; Des articulations complexes 3D → ultrasons avec un cor personnalisé ; les assemblages à paroi épaisse → presse à chaud. Des électrodes et matrices personnalisées sont disponibles pour les formes non standard.
03 — Volume de production
Les lignes à haut volume (>10 000 pièces/jour) privilégient les lignes ultrasoniques (0,1 à 3 secondes) ou automatisées HF. Les séries pilotes et de volume moyen utilisent des machines manuelles HF ou semi-automatiques à presse chaude.
04 — Norme de qualité de soudure
Les joints médicaux et aérospatiaux nécessitent des joints hermétiques avec une résistance parentale de ≥90 % — ultrasonique avec directeur d’énergie ou HF. L’emballage général peut accepter 75–85 % avec une thermoscellance.
05 — Investissement en outillage
Électrodes HF : 200–2 000 USD par ensemble. Klaxons à ultrasons : 500–5 000 USD. Plateaux de presse chaude : 300–3 000 USD. Intégrez le coût des outils dans le coût total de possession des projets à court terme.
8. Contrôle qualité dans le soudage plastique
Une qualité de soudure constante nécessite une surveillance systématique des procédés et des protocoles d’essais destructifs/non destructifs. Le processus de soudure plastique doit être validé selon trois dimensions de qualité.
| Type d’essai | Méthode | Critère de réussite | Fréquence |
|---|---|---|---|
| Résistance à la traction | Essai de traction ISO 527 / ASTM D638 | ≥80 % matériel parent UTS | Début du service + tous les 500 pièces |
| Test de décollement | Écartement de 180° à 50 mm/min | Défaillance dans la zone parent, pas la soudure | Horaire pour le film flexible |
| Test de pression / fuite | Pression de l’air à 1,5× pression de travail | Aucune fuite pendant 60 secondes | 100 % pour les pièces médicales et fluides |
| Inspection visuelle | Grossissement de 10×, tranche en section transversale | Pas de vides, de porosité ou de fermetures froides | Par lot, échantillon de 5 pièces |
Questions fréquemment posées
Obtenez des conseils pour l’équipement de soudure plastique
Chenghao Machinery fournit des systèmes de soudage à haute fréquence, ultrasoniques et à pression chaude pour la production industrielle. Partagez votre type de matériau, les dimensions de la pièce et le volume de sortie pour obtenir une recommandation d’équipement adaptée.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Chine